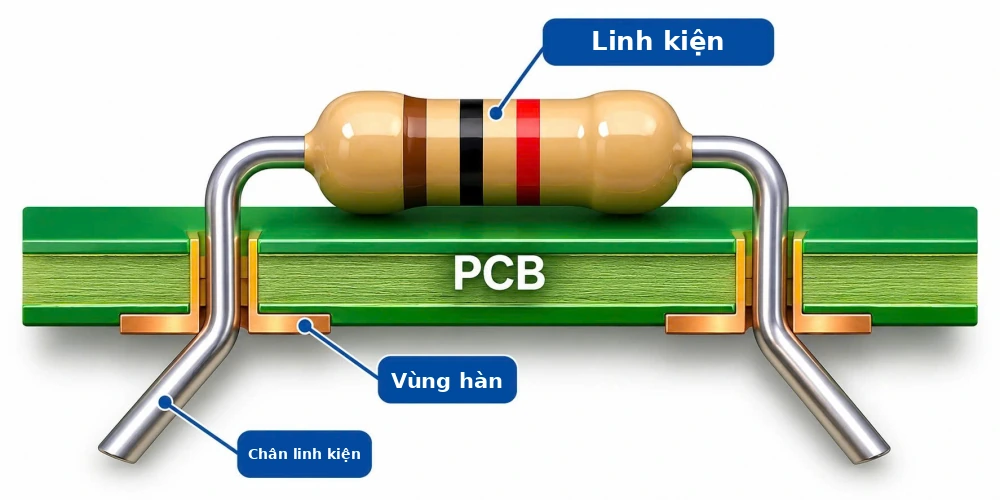
Lắp ráp PCB bằng công nghệ xuyên lỗ (Through-Hole PCB Assembly hoặc THT Assembly) là quy trình sản xuất bảng mạch in, trong đó chân của linh kiện điện tử được đưa xuyên qua các lỗ khoan trên PCB và hàn vào những pad dẫn điện. Quy trình này tạo kết nối điện đồng thời giữ cố định linh kiện trên bảng mạch về mặt cơ khí.
Mặc dù công nghệ dán bề mặt (Surface Mount Technology - SMT) được sử dụng phổ biến trong nhiều thiết bị điện tử nhỏ gọn, công nghệ xuyên lỗ THT vẫn giữ vai trò quan trọng đối với đầu nối, linh kiện công suất, tụ điện kích thước lớn, một số loại biến áp và những linh kiện chịu tác động cơ học.
Bài viết sẽ giải thích công nghệ hàn xuyên lỗ THT, các phương pháp lắp ráp PCB, quy trình cắm linh kiện, hàn thủ công, hàn sóng, hàn chọn lọc, ưu nhược điểm, sự khác biệt giữa THT và SMT cũng như các yêu cầu kiểm tra chất lượng mối hàn.
Tổng quan nhanh về công nghệ hàn xuyên lỗ THT
- Công nghệ: Through-Hole Technology (THT) - công nghệ lắp linh kiện xuyên lỗ.
- Phương pháp lắp ráp: Chân linh kiện xuyên qua lỗ khoan trên PCB.
- Phương pháp hàn: Hàn thủ công, hàn sóng hoặc hàn chọn lọc.
- Linh kiện phổ biến: Pin header, terminal block, connector, IC DIP, điện trở chân cắm và một số linh kiện nguồn.
- Ưu điểm: Giữ linh kiện bằng kết cấu cơ khí, thuận tiện cho một số công việc sửa chữa và các ứng dụng chịu lực.
- Hạn chế: Cần khoan lỗ, chiếm không gian PCB và có thể làm tăng chi phí công đoạn.
- Ứng dụng: Mạch nguyên mẫu, thiết bị công nghiệp, điện tử công suất và PCB kết hợp nhiều công nghệ lắp ráp.
1. Công nghệ lắp ráp PCB xuyên lỗ (THT) là gì?
Through-Hole PCB Assembly là phương pháp lắp ráp linh kiện điện tử bằng cách đưa chân linh kiện vào các lỗ được tạo sẵn trên bảng mạch in (PCB).
Sau khi lắp đặt, chân linh kiện được hàn vào pad tương ứng. Với các lỗ xuyên được mạ kim loại (Plated-Through Hole), thành lỗ dẫn điện có khả năng kết nối các lớp đồng của PCB, đồng thời tạo bề mặt để hình thành mối hàn bên trong lỗ.
Công nghệ xuyên lỗ thường được áp dụng cho những linh kiện cần hỗ trợ cơ khí, chẳng hạn đầu nối kích thước lớn, một số loại công tắc, module nguồn và những thiết bị điện tử có chân cắm.
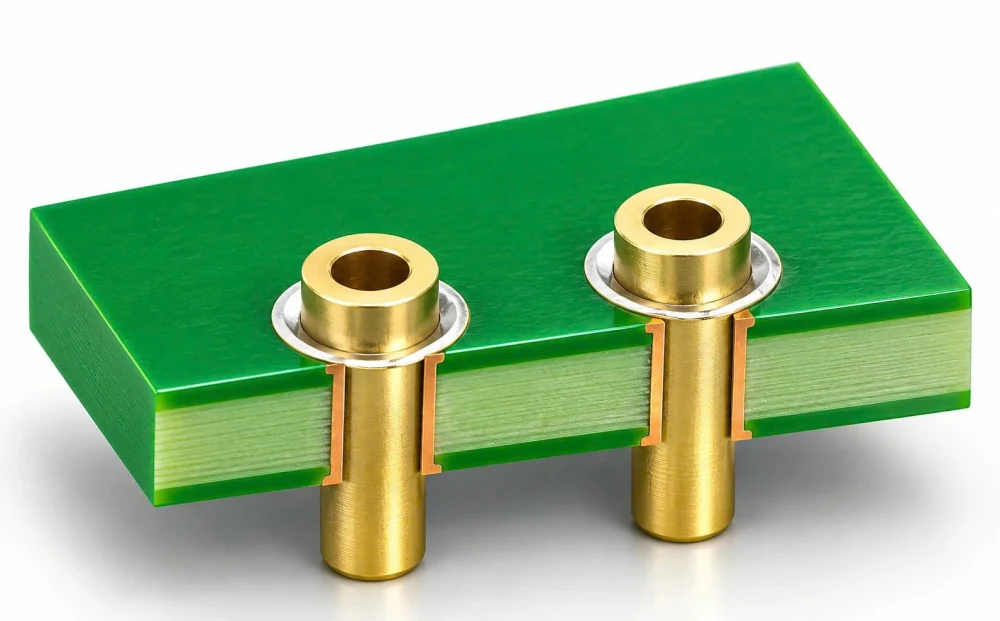
1.1 Kết nối điện trong công nghệ xuyên lỗ được hình thành như thế nào?
PCB được thiết kế với các lỗ linh kiện có vị trí phù hợp với footprint và khoảng cách chân của từng linh kiện xuyên lỗ.
Trong quá trình lắp ráp, linh kiện phải được đặt đúng chiều. Thiếc hàn liên kết từng chân linh kiện với pad tương ứng; đối với lỗ mạ xuyên, thiếc có thể điền đầy một phần hoặc toàn bộ thành lỗ tùy theo quy trình hàn và tiêu chí chấp nhận.
Mối hàn đạt yêu cầu phải bảo đảm tính liên tục về điện, đồng thời đáp ứng những yêu cầu cơ khí và chất lượng lắp ráp được áp dụng.
1.2 Phân biệt lỗ mạ xuyên (PTH) và lỗ không mạ (NPTH)
Plated-Through Hole (PTH): Là lỗ có lớp kim loại dẫn điện phủ trên thành lỗ, cho phép kết nối điện giữa nhiều lớp đồng trên PCB.
Non-Plated-Through Hole (NPTH): Là lỗ không có lớp kim loại dẫn điện trên thành lỗ, thường dùng cho cố định cơ khí, định vị hoặc các chức năng khác.
Kỹ sư cần phân biệt hai loại lỗ này vì yêu cầu gia công, kết nối đồng và khả năng hàn có sự khác biệt.
2. Các phương pháp lắp ráp PCB xuyên lỗ phổ biến
Lắp ráp linh kiện xuyên lỗ có thể thực hiện thủ công hoặc sử dụng thiết bị sản xuất tự động. Lựa chọn phương pháp phù hợp phụ thuộc vào bố trí PCB, sản lượng, hình dạng linh kiện và yêu cầu chất lượng.
2.1 Lắp ráp và hàn xuyên lỗ thủ công (Manual Assembly)
Trong phương pháp thủ công, kỹ thuật viên đưa chân linh kiện vào các lỗ trên PCB và hàn bằng mỏ hàn cùng vật tư hàn phù hợp.
Phương pháp này thường được sử dụng cho mạch nguyên mẫu, mẫu kỹ thuật, công việc sửa chữa và sản xuất số lượng nhỏ.
Lắp ráp thủ công có tính linh hoạt cao, nhưng chất lượng phụ thuộc vào tay nghề người thực hiện, khả năng kiểm soát quy trình và hoạt động kiểm tra mối hàn.
2.2 Công nghệ hàn sóng (Wave Soldering)
Hàn sóng (Wave Soldering) là phương pháp sản xuất trong đó mặt dưới của bảng mạch đã được chuẩn bị đi qua một sóng thiếc nóng chảy được kiểm soát.
Chân linh kiện xuyên lỗ và những vùng dẫn điện cần hàn tiếp xúc với sóng thiếc, tạo ra nhiều mối hàn trong một công đoạn.
Hàn sóng phù hợp với nhiều bảng mạch sản xuất hàng loạt, với điều kiện vị trí linh kiện, vùng che chắn, yêu cầu nhiệt và thiết kế PCB tương thích với quy trình.
2.3 Công nghệ hàn chọn lọc (Selective Soldering)
Hàn chọn lọc chỉ thực hiện hàn tại các vị trí xuyên lỗ hoặc những khu vực nhất định, thay vì đưa phần lớn mặt dưới PCB tiếp xúc với sóng thiếc.
Phương pháp này đặc biệt hữu ích đối với bảng mạch kết hợp SMT và THT, nơi các linh kiện gắn bề mặt có thể gây khó khăn cho quá trình hàn sóng truyền thống.
Hệ thống hàn chọn lọc có thể sử dụng thiết bị cấp flux có kiểm soát, bộ gia nhiệt sơ bộ và đầu phun thiếc cục bộ.
2.4 Tự động cắm linh kiện xuyên lỗ (Automated Insertion)
Hệ thống cắm linh kiện tự động sử dụng thiết bị chuyên dụng để đặt các linh kiện tương thích vào lỗ trên PCB.
Phương pháp này có thể nâng cao tính đồng đều và năng suất đối với những định dạng linh kiện và sản lượng phù hợp.
Cần phân biệt giữa công đoạn cắm linh kiện tự động và hàn tự động. Một dây chuyền sản xuất có thể tự động hóa một hoặc cả hai công đoạn.
| Phương pháp | Ứng dụng phổ biến | Yếu tố cần quan tâm |
|---|---|---|
| Hàn thủ công | Mạch nguyên mẫu, sửa chữa, sản xuất lô nhỏ | Tay nghề và tính đồng đều của quy trình |
| Hàn sóng | Sản xuất hàng loạt PCB tương thích | Bố trí bảng mạch, che chắn và tác động nhiệt |
| Hàn chọn lọc | PCB kết hợp linh kiện SMT và THT | Khả năng tiếp cận vị trí hàn và thiết lập thiết bị |
| Cắm linh kiện tự động | Sản lượng lớn, linh kiện có định dạng phù hợp | Quy cách linh kiện, thiết lập máy và đồ gá |
Bảng 1. So sánh những phương pháp lắp ráp PCB xuyên lỗ THT thường gặp.
3. Quy trình lắp ráp PCB xuyên lỗ THT từng bước
Quy trình lắp ráp THT gồm chuẩn bị linh kiện, cắm linh kiện, hàn, vệ sinh nếu cần thiết, kiểm tra chất lượng và kiểm thử chức năng.
Bước 1: Chuẩn bị bảng mạch PCB
Trước khi lắp ráp, cần xác nhận vị trí và đường kính lỗ, hình dạng pad và chất lượng gia công PCB đáp ứng yêu cầu thiết kế.
Kiểm tra footprint của linh kiện, khoảng cách chân, ký hiệu cực tính và thông tin danh sách vật tư (Bill of Materials - BOM).
Đối với linh kiện xuyên lỗ, đường kính lỗ sau gia công phải đủ để đưa chân linh kiện vào, đồng thời đáp ứng yêu cầu của phương pháp hàn dự kiến.
Bước 2: Kiểm tra và xác minh linh kiện
Xác minh mã sản phẩm nhà sản xuất, chủng loại, package, thông số điện và số lượng trước khi lắp đặt.
Cần đặc biệt chú ý đến tụ phân cực, diode, LED, IC và đầu nối có sơ đồ chân hoặc hướng lắp xác định.
Để tra cứu thông tin các nhóm linh kiện, có thể tham khảo danh mục linh kiện điện tử tại HPTECH.
Bước 3: Cắm linh kiện vào PCB
Đưa từng linh kiện vào các lỗ tương ứng dựa trên bản vẽ lắp ráp và quy định hướng đặt linh kiện.
Quá trình cắm có thể thực hiện bằng tay hoặc thiết bị cắm tự động.
Có thể sử dụng đồ gá, phương pháp tạo hình chân hoặc dụng cụ lắp ráp phù hợp để giữ linh kiện ổn định theo yêu cầu sản phẩm.
Bước 4: Sử dụng flux và thực hiện hàn
Đối với hàn thủ công, cung cấp nhiệt phù hợp cho chân linh kiện và pad hàn, sau đó đưa thiếc hàn vào để tạo mối nối.
Đối với hàn sóng hoặc hàn chọn lọc, cần thiết lập việc cấp flux, gia nhiệt trước, nhiệt độ và thời gian tiếp xúc thiếc dựa trên đặc điểm PCB và linh kiện.
Nhiệt độ quá cao hoặc thời gian gia nhiệt quá lâu có thể làm hỏng pad, thành lỗ mạ, vật liệu PCB hoặc linh kiện nhạy nhiệt.
Bước 5: Cắt chân linh kiện thừa
Khi cần thiết, cắt phần chân linh kiện nhô ra để đáp ứng giới hạn chiều dài chân và khoảng cách cơ khí quy định.
Thao tác cắt phải tránh gây hư hỏng mối hàn, lớp đồng mạ hoặc thân linh kiện.
Bước 6: Vệ sinh bảng mạch
Có thể cần vệ sinh PCB để loại bỏ cặn flux và các chất bẩn khác.
Việc có cần vệ sinh hay không phụ thuộc vào loại flux, yêu cầu độ sạch, môi trường hoạt động và quy trình lắp ráp.
Không phải mọi quy trình sử dụng vật liệu hàn no-clean đều bắt buộc vệ sinh sau hàn.
Bước 7: Kiểm tra ngoại quan và điện
Kiểm tra mối hàn về khả năng thấm ướt, vị trí chân linh kiện, hiện tượng cầu hàn, hư hỏng và các lỗi có thể quan sát được.
Hoạt động kiểm thử điện có thể bao gồm kiểm tra thông mạch, đo ngắn mạch, kiểm tra trên mạch (ICT) và thử nghiệm chức năng khi phù hợp.
Bước 8: Hoàn thiện sản phẩm và kiểm soát chất lượng
Sau khi hàn và kiểm tra, bảng mạch có thể tiếp tục trải qua các bước xác nhận độ sạch, phủ bảo vệ, lắp đầu nối, dán nhãn và kiểm thử chức năng cuối cùng.
Các công đoạn cần thực hiện phụ thuộc vào tiêu chuẩn sản phẩm và kế hoạch quản lý chất lượng sản xuất.
Lưu ý sản xuất: Chất lượng mối hàn xuyên lỗ phụ thuộc vào khoảng hở giữa chân linh kiện và lỗ PCB, tình trạng lớp mạ thành lỗ, độ thấm ướt của thiếc, nhiệt độ hàn và tiêu chuẩn kiểm tra áp dụng. Không thể đánh giá mối hàn đạt yêu cầu chỉ dựa trên việc có thiếc xuất hiện tại vị trí hàn.
4. Những loại linh kiện điện tử thường sử dụng công nghệ xuyên lỗ THT
Nhiều loại linh kiện điện tử có phiên bản đóng gói xuyên lỗ. Tuy nhiên, phương pháp lắp đặt thực tế còn phụ thuộc vào nhà sản xuất và mã sản phẩm cụ thể.
4.1 Điện trở và tụ điện chân cắm
Điện trở dạng axial, radial, tụ gốm, tụ film và tụ điện phân nhôm là những ví dụ về linh kiện có phiên bản chân cắm.
Khi lựa chọn, cần kiểm tra kích thước thân, khoảng cách chân, điện áp định mức, giá trị điện trở hoặc điện dung và nhiệt độ hoạt động.
4.2 IC đóng gói DIP
IC dạng DIP (Dual In-Line Package) có hai hàng chân được thiết kế để xuyên qua các lỗ trên PCB.
Package DIP thường xuất hiện trong thiết bị giáo dục, mạch nguyên mẫu, một số thiết kế điện tử đời cũ hoặc hệ thống sử dụng đế cắm IC.
4.3 Đầu nối và cầu đấu dây
Pin header, terminal block và đầu nối gắn bảng mạch dạng xuyên lỗ có thể tạo độ giữ cơ khí trong những ứng dụng thường xuyên cắm và tháo dây.
Độ bền đầu nối thực tế phụ thuộc vào thiết kế cơ khí, cấu trúc cố định, chất lượng PCB và số chu kỳ kết nối dự kiến.
4.4 Linh kiện điện tử công suất
Một số module nguồn, cuộn cảm, biến áp, cầu chì và linh kiện liên quan đến nguồn điện sử dụng chân cắm hoặc chân xuyên lỗ.
Những linh kiện này có thể cần khoảng cách lắp đặt, khoảng cách cách điện, quản lý nhiệt và xác minh an toàn điện riêng.
4.5 Cách xác định kiểu đóng gói linh kiện khi thiết kế PCB
Khi tra cứu một linh kiện, nên kiểm tra các trường trong datasheet như Mounting Style, Package/Case, Pin Pitch, Lead Diameter, Dimensions và Packaging.
Không nên mặc định mọi phiên bản trong cùng một dòng linh kiện đều sử dụng phương pháp lắp đặt giống nhau.
Ví dụ, vi điều khiển STM32G071CBT6 là sản phẩm gắn bề mặt (SMT), không phải linh kiện xuyên lỗ. Điều này cho thấy cần kiểm tra package cụ thể khi thiết kế bảng mạch kết hợp SMT và THT.
5. Ưu điểm và hạn chế của công nghệ hàn xuyên lỗ THT
Công nghệ THT vẫn giữ vai trò quan trọng trong sản xuất điện tử, nhưng hiệu quả của phương pháp này phụ thuộc vào thiết kế linh kiện và yêu cầu của dây chuyền sản xuất.
5.1 Khả năng giữ linh kiện về mặt cơ khí
Chân linh kiện xuyên qua các lỗ trên PCB có thể tạo thêm khả năng giữ cơ khí so với một số kiểu kết nối chỉ hàn trên bề mặt.
Đây là một lợi thế với đầu nối và các linh kiện thường chịu tác động do thao tác sử dụng hoặc tải trọng cơ học.
Tuy nhiên, cấu trúc xuyên lỗ không đồng nghĩa với độ tin cậy cao hơn trong mọi ứng dụng.
5.2 Thuận tiện cho sửa chữa và làm mạch nguyên mẫu
Nhiều linh kiện xuyên lỗ dễ nhận diện, đo kiểm và hàn thủ công hơn các linh kiện SMT kích thước rất nhỏ.
Do đó, THT thường phù hợp với bảng mạch phục vụ đào tạo, nguyên mẫu và một số tình huống sửa chữa.
5.3 Phù hợp với một số ứng dụng công suất và chịu lực cơ học
Những package xuyên lỗ hiện diện trong một số dòng linh kiện công suất lớn hoặc có yêu cầu cơ khí đặc biệt.
Khả năng chịu công suất được quyết định bởi thông số của linh kiện và thiết kế tản nhiệt cụ thể, không chỉ dựa trên phương pháp lắp đặt.
5.4 Linh hoạt trong tổ chức sản xuất
Lắp ráp THT thủ công có thể phù hợp với các đơn hàng số lượng nhỏ, khi chi phí thiết lập dây chuyền tự động không mang lại lợi ích tương xứng.
Với sản lượng lớn hơn, cắm linh kiện bằng máy và hàn sóng có thể cải thiện năng suất đối với các bảng mạch tương thích.
5.5 Những hạn chế của THT
- Cần khoan lỗ để lắp chân linh kiện và thiết kế pad phù hợp.
- Có thể chiếm diện tích trên cả hai mặt PCB.
- Có thể gây khó khăn khi đi dây trên PCB nhiều lớp với mật độ cao.
- Cần bổ sung các công đoạn cắm và hàn linh kiện.
- Chi phí sản xuất có thể cao hơn trong một số thiết kế số lượng lớn hoặc mật độ linh kiện cao.
- Không phù hợp với mọi package linh kiện siêu nhỏ hiện đại.
6. So sánh công nghệ hàn xuyên lỗ THT và công nghệ dán bề mặt SMT
Through-Hole Technology (THT) và Surface Mount Technology (SMT) là hai phương pháp lắp ráp linh kiện điện tử được sử dụng phổ biến trong công nghiệp.
Cả hai đều có thể tạo ra bảng mạch điện tử đáng tin cậy khi được thiết kế, sản xuất và kiểm soát chất lượng đúng phương pháp.
| Tiêu chí | Công nghệ xuyên lỗ THT | Công nghệ dán bề mặt SMT |
|---|---|---|
| Cách lắp linh kiện | Chân linh kiện xuyên qua lỗ PCB | Chân hoặc đầu cực được hàn trên pad bề mặt |
| Yêu cầu về lỗ PCB | Cần có lỗ để lắp chân linh kiện | Thường không cần lỗ dành cho chân linh kiện |
| Mật độ linh kiện | Thường khó đạt mật độ rất cao | Phù hợp với bảng mạch nhỏ gọn và mật độ cao |
| Khả năng tự động hóa | Cắm linh kiện thủ công hoặc tự động | Hệ thống gắp đặt linh kiện tự động phổ biến |
| Phương pháp hàn | Hàn thủ công, hàn sóng, hàn chọn lọc | Thường sử dụng hàn reflow |
| Độ giữ cơ khí | Chân xuyên lỗ có thể tăng khả năng giữ cơ khí | Phụ thuộc thiết kế pad, đầu cực và kết cấu cơ khí |
| Sửa chữa | Thường thuận tiện với linh kiện chân cắm kích thước lớn | Linh kiện rất nhỏ có thể cần thiết bị sửa chữa chuyên dụng |
| Thiết kế tần số cao | Điện cảm và điện dung ký sinh của chân linh kiện có thể ảnh hưởng tín hiệu | Package nhỏ có thể giảm một số ảnh hưởng ký sinh |
| Chi phí sản xuất | Phụ thuộc việc cắm linh kiện, khoan lỗ, nhân công và sản lượng | Phụ thuộc thiết bị, sản lượng, package và quy trình |
| Ứng dụng phổ biến | Đầu nối, linh kiện công suất, mạch nguyên mẫu | Thiết bị điện tử nhỏ gọn và hệ thống kỹ thuật số |
Bảng 2. So sánh sự khác biệt giữa công nghệ xuyên lỗ THT và công nghệ dán bề mặt SMT.
6.1 Khi nào nên sử dụng công nghệ THT?
Nên cân nhắc THT khi chân linh kiện phải xuyên qua PCB, cần thêm khả năng giữ cơ khí hoặc linh kiện được lựa chọn chỉ có package dạng chân cắm.
6.2 Khi nào nên lựa chọn công nghệ SMT?
SMT thường được ưu tiên cho bảng mạch có mật độ linh kiện cao, thiết bị thu nhỏ kích thước và dây chuyền sản xuất tối ưu cho việc gắp đặt linh kiện tự động.
6.3 Lắp ráp PCB kết hợp công nghệ THT và SMT
Nhiều bảng mạch điện tử hiện nay sử dụng đồng thời cả linh kiện THT và SMT.
Ví dụ, một PCB có thể dùng vi điều khiển và linh kiện thụ động SMT kết hợp với terminal block, đầu nối hoặc module nguồn xuyên lỗ.
Quy trình lắp ráp phải xác định đúng thứ tự đặt linh kiện, hàn reflow, cắm linh kiện xuyên lỗ và thực hiện hàn sóng hoặc hàn chọn lọc sau đó.
7. Kiểm tra chất lượng mối hàn xuyên lỗ trên PCB
Kiểm tra chất lượng là công đoạn quan trọng vì mối hàn có thể trông hoàn chỉnh bằng mắt thường nhưng vẫn tồn tại những khuyết tật làm giảm độ tin cậy về điện hoặc cơ khí.
7.1 Những lỗi thường gặp khi hàn linh kiện THT
- Thiếu thiếc hàn: Mối nối không đạt mức bao phủ hoặc mức điền đầy thiếc theo yêu cầu.
- Thiếc không thấm ướt tốt: Thiếc không lan đều lên các bề mặt cần hàn.
- Cầu hàn (Solder Bridge): Thiếc tạo kết nối không mong muốn giữa các đường dẫn điện liền kề.
- Hư hỏng pad hoặc thành lỗ: Nhiệt độ cao hoặc lực cơ học có thể gây bong pad hoặc hỏng lớp mạ.
- Lắp sai chiều linh kiện: Linh kiện có cực tính hoặc chân chức năng đặc biệt bị đặt không đúng hướng.
- Chân linh kiện nhô quá dài: Phần chân vượt giới hạn khoảng hở hoặc yêu cầu chất lượng.
7.2 Tiêu chí đánh giá độ điền đầy thiếc và chất lượng mối hàn
Tiêu chí chấp nhận mối hàn xuyên lỗ phụ thuộc vào cấp sản phẩm, phương pháp hàn, hình dạng chân linh kiện, kết cấu PCB và tiêu chuẩn chất lượng đang áp dụng.
Kỹ sư nên sử dụng các yêu cầu tương ứng trong tiêu chuẩn IPC-A-610 và J-STD-001 theo quy định dành cho sản phẩm và quy trình sản xuất.
Không nên áp dụng một tỷ lệ điền đầy thiếc hoặc yêu cầu ngoại quan duy nhất cho tất cả các loại mối hàn xuyên lỗ.
7.3 Kiểm tra điện và chức năng
Kiểm tra ngoại quan có thể được bổ sung bằng đo thông mạch, kiểm tra trên mạch (ICT), kiểm tra tự động, chụp X-quang khi cần và thử nghiệm chức năng.
Phương án kiểm thử phù hợp phụ thuộc vào mức độ phức tạp của mạch và hậu quả tiềm ẩn khi xảy ra lỗi lắp ráp.
8. Hướng dẫn lựa chọn công nghệ THT hoặc SMT khi thiết kế PCB
Kiểu lắp đặt linh kiện nên được lựa chọn ngay trong giai đoạn thiết kế PCB, không nên xem đây là quyết định riêng của công đoạn lắp ráp.
- Xác định yêu cầu cơ khí: Xem xét đầu nối, lực tác động lên dây dẫn, rung động và thao tác sử dụng.
- Kiểm tra khả năng cung ứng linh kiện: Xác nhận linh kiện có phiên bản THT, SMT hoặc cả hai.
- Đánh giá diện tích PCB: Kiểm tra footprint, lỗ khoan, khả năng đi dây và số lớp PCB.
- Đánh giá đặc tính điện: Xem xét điện cảm ký sinh, hoạt động tần số cao và khả năng tản nhiệt.
- Đánh giá sản lượng: So sánh chi phí lắp ráp thủ công, tự động và dây chuyền kết hợp.
- Kiểm tra khả năng tương thích quy trình hàn: Xác định giới hạn nhiệt của linh kiện và thứ tự các công đoạn sản xuất.
- Thiết lập tiêu chí kiểm tra: Áp dụng các yêu cầu về chất lượng lắp ráp và thử nghiệm phù hợp.
Khuyến nghị thiết kế: Ưu tiên THT khi công nghệ này mang lại lợi ích rõ ràng về cơ khí, package hoặc quy trình sản xuất. Sử dụng SMT khi cần bảng mạch nhỏ gọn và quá trình gắp đặt linh kiện tự động hiệu quả. Trong nhiều trường hợp, kết hợp cả hai là giải pháp phù hợp.
9. Linh kiện điện tử và tài liệu kỹ thuật liên quan
Quá trình sản xuất PCB xuyên lỗ hoặc kết hợp THT và SMT đòi hỏi thông tin linh kiện chính xác, kiểu đóng gói phù hợp và kế hoạch cung ứng đáng tin cậy.
9.1 Danh mục linh kiện điện tử HPTECH
Tham khảo danh mục linh kiện điện tử HPTECH để tìm kiếm linh kiện bán dẫn, linh kiện thụ động, vi điều khiển và các thành phần hỗ trợ lắp ráp PCB.
Khi lựa chọn sản phẩm, cần xác minh kiểu lắp đặt là xuyên lỗ (Through Hole) hay gắn bề mặt (Surface Mount) bằng mã linh kiện chính xác và datasheet nhà sản xuất.
9.2 Vi điều khiển gắn bề mặt SMT
Đối với bảng mạch kết hợp nhiều công nghệ lắp ráp, STMicroelectronics STM32G071CBT6 là ví dụ về vi điều khiển gắn bề mặt có thể được tham khảo khi thiết kế hệ thống cùng với đầu nối hoặc các linh kiện chân cắm THT.
Datasheet và footprint PCB của sản phẩm cần được kiểm tra trước khi đưa linh kiện vào thiết kế.
9.3 Kiểm tra datasheet và kiểu đóng gói linh kiện
Datasheet giúp kỹ sư xác nhận khoảng cách chân, kích thước thân, đường kính lỗ khuyến nghị nếu có, bản vẽ cơ khí, giới hạn nhiệt độ và các thông số điện.
Các ký hiệu package như DIP, SIP, Axial, Radial, TO-220 và SOIC phải được đọc kết hợp với bản vẽ cơ khí của mã linh kiện cụ thể. Không thể kết luận phương pháp lắp đặt chỉ từ một tên package chung.
9.4 Quản lý BOM và lựa chọn linh kiện thay thế
Yêu cầu lắp ráp cần được đưa vào quá trình đánh giá kỹ thuật khi thay thế linh kiện trong danh sách BOM.
Một mã linh kiện thay thế có thông số điện tương tự vẫn có thể yêu cầu footprint khác hoặc quy trình hàn không giống linh kiện ban đầu.
Để tìm hiểu thêm về quản lý nguồn cung, tham khảo bài viết MLCC Price Increase: Causes, Impact on BOM, and How to Prepare Alternative Parts.
Dù nội dung bài viết tập trung vào tụ gốm MLCC, phương pháp đánh giá linh kiện thay thế và quản lý BOM cũng có thể áp dụng khi tìm nguồn linh kiện dùng trong lắp ráp PCB.
10. Câu hỏi thường gặp về công nghệ hàn xuyên lỗ THT
Công nghệ lắp ráp PCB xuyên lỗ là gì?
Đây là phương pháp lắp ráp trong đó chân linh kiện được đưa xuyên qua lỗ trên PCB và hàn để tạo kết nối điện cũng như giữ cố định linh kiện về mặt cơ khí.
THT trong điện tử là viết tắt của từ gì?
THT là viết tắt của Through-Hole Technology, nghĩa là công nghệ lắp linh kiện có chân hoặc chốt xuyên qua các lỗ trên bảng mạch in.
Công nghệ THT khác SMT như thế nào?
THT sử dụng linh kiện có chân cắm xuyên lỗ PCB, còn SMT gắn linh kiện lên các pad hàn trên bề mặt PCB. Hai công nghệ có đặc điểm khác nhau về lắp ráp, mật độ linh kiện và tính chất cơ khí.
Những linh kiện nào thường dùng công nghệ THT?
Các ví dụ gồm điện trở và tụ điện chân cắm, IC DIP, pin header, terminal block, một số đầu nối và linh kiện công suất.
Lắp ráp xuyên lỗ có chắc chắn hơn SMT không?
Chân linh kiện xuyên qua PCB có thể tăng khả năng giữ cơ khí trong một số trường hợp. Tuy nhiên, độ bền thực tế còn phụ thuộc cấu trúc package, thiết kế PCB, chất lượng mối hàn và tải trọng cơ học.
Hàn sóng (Wave Soldering) là gì?
Hàn sóng là quy trình đưa PCB qua một sóng thiếc nóng chảy có kiểm soát nhằm tạo nhiều mối hàn trong một công đoạn.
Khi nào nên sử dụng hàn chọn lọc?
Hàn chọn lọc hữu ích khi chỉ cần hàn những vị trí xuyên lỗ nhất định, đặc biệt trên PCB có cả linh kiện SMT và THT.
Có thể dùng linh kiện THT và SMT trên cùng một bảng mạch không?
Có. Nhiều PCB sử dụng đồng thời IC và linh kiện thụ động SMT với các đầu nối hoặc linh kiện chân cắm THT.
Lắp ráp PCB xuyên lỗ có đắt hơn SMT không?
Chi phí phụ thuộc vào sản lượng, công đoạn cắm linh kiện, khoan lỗ, phương pháp hàn, chi phí thiết lập máy và kiểm tra chất lượng. THT không phải lúc nào cũng đắt hoặc rẻ hơn SMT.
Những tiêu chuẩn nào thường được dùng để kiểm tra mối hàn THT?
IPC-A-610 và J-STD-001 là những tiêu chuẩn thường được tham chiếu để đánh giá chất lượng lắp ráp điện tử và yêu cầu của quy trình hàn. Cần xác định phiên bản tiêu chuẩn và cấp sản phẩm được áp dụng.
11. Kết luận: Khi nào nên sử dụng công nghệ hàn xuyên lỗ THT?
Công nghệ lắp ráp PCB xuyên lỗ THT vẫn giữ vai trò quan trọng trong ngành sản xuất điện tử, đặc biệt với các ứng dụng yêu cầu linh kiện chân cắm, khả năng giữ cơ khí, thuận tiện sửa chữa hoặc quy trình sản xuất chuyên biệt.
Hàn thủ công, hàn sóng, hàn chọn lọc và cắm linh kiện tự động đều có ưu điểm riêng. Việc lựa chọn phương pháp tối ưu phụ thuộc vào loại linh kiện, sản lượng, thiết kế PCB và yêu cầu chất lượng.
So với SMT, công nghệ THT có thể mang lại lợi ích đối với một số loại đầu nối và linh kiện chịu tải cơ học. Trong khi đó, SMT thường hỗ trợ tạo ra những bảng mạch điện tử có kích thước nhỏ gọn hơn.
Để bảo đảm độ tin cậy, kỹ sư cần xác minh package, kiểu lắp đặt, footprint, phương pháp hàn, thông số điện và tiêu chí kiểm tra trước khi đưa PCB vào sản xuất.
Tra cứu linh kiện điện tử phục vụ lắp ráp PCB tại HPTECH
Khám phá danh mục linh kiện điện tử HPTECH để tìm kiếm những sản phẩm phục vụ thiết kế mạch, phát triển nguyên mẫu và sản xuất bảng mạch điện tử.
Khi tìm nguồn cung và đánh giá kỹ thuật, nên chuẩn bị đầy đủ Nhà sản xuất + Mã linh kiện + Kiểu lắp đặt + Package + Số lượng + Yêu cầu ứng dụng.
Nguồn hình ảnh: Các hình minh họa công nghệ xuyên lỗ từ ELEPCB được giữ theo bài viết gốc. Cần xác nhận quyền sử dụng hình ảnh trước khi đăng tải. Những yêu cầu đánh giá chất lượng lắp ráp cần được đối chiếu với tiêu chuẩn và thông số sản xuất áp dụng.